
M10、M7、W1Mo8Cr4VCo3 高速鋼介紹彙總
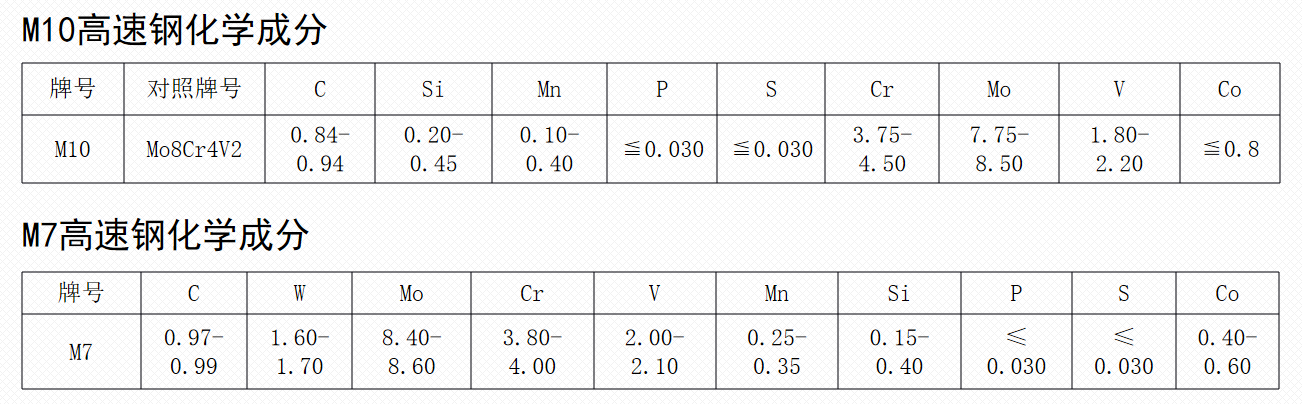
一、化學成分
二、性能與用途
M10 屬於鉬系高速鋼,碳化物細、韌性好、耐磨性與紅硬性優良,淬火回火硬度 ≥64HRC
用途:鑽頭、銑刀、拉刀、齒輪刀具、沖模等,適合切削不鏽鋼、耐熱鋼等難加工材料
M7 鋼經熱處理後,具有極高的硬度,能夠有效抵抗加工過程中的磨損,顯著延長工具的使用壽命
用途:應用於各類高負荷、高精度的加工場景
三、金相
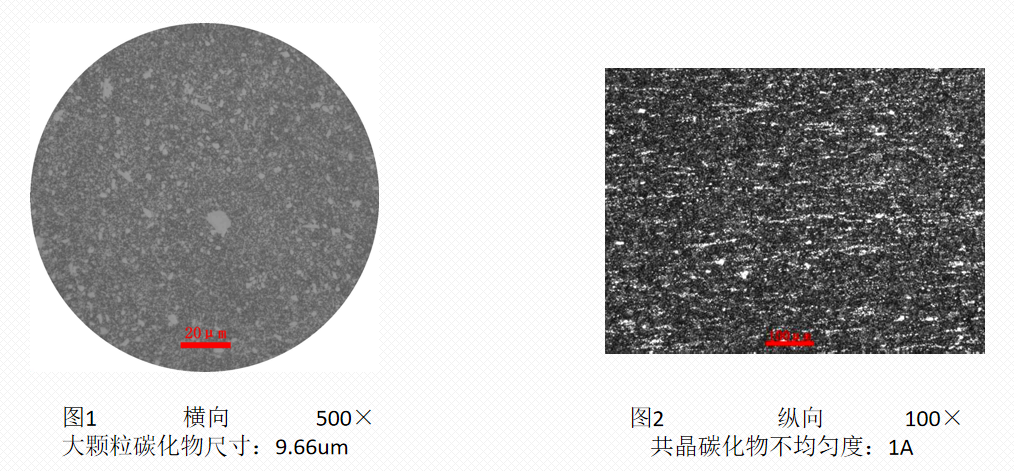
M10高速鋼:∅11mm 大顆粒碳化物顆粒度、共晶碳化物不均勻度
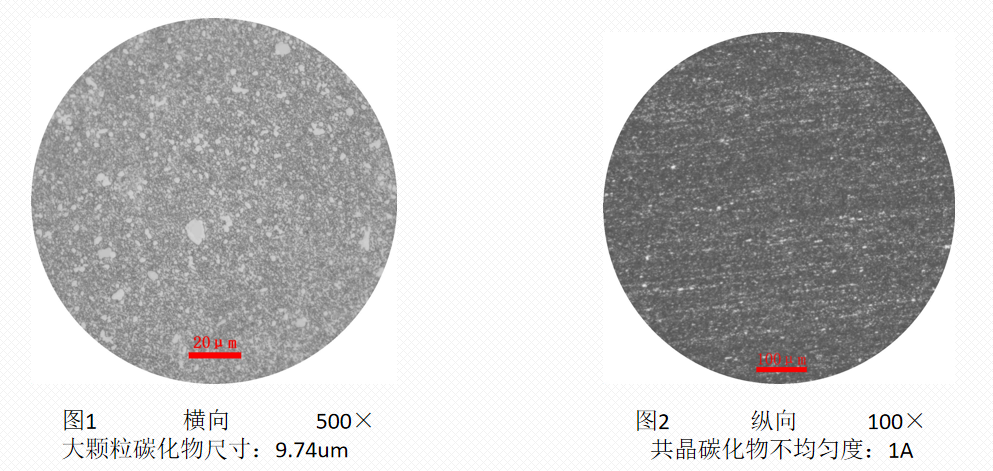
M7高速鋼:∅8mm 大顆粒碳化物顆粒度、共晶碳化物不均勻度
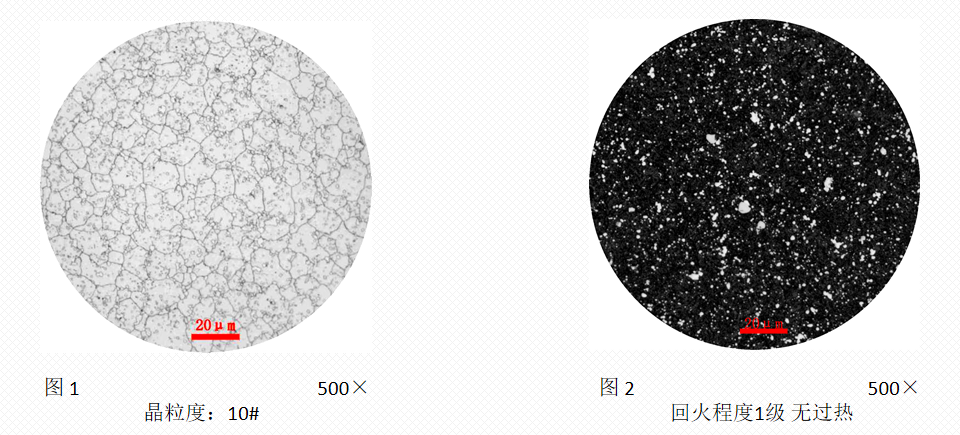
M10晶粒度、回火組織:∅11mm 使用 1195℃ 淬火 + 560℃*2h*3次
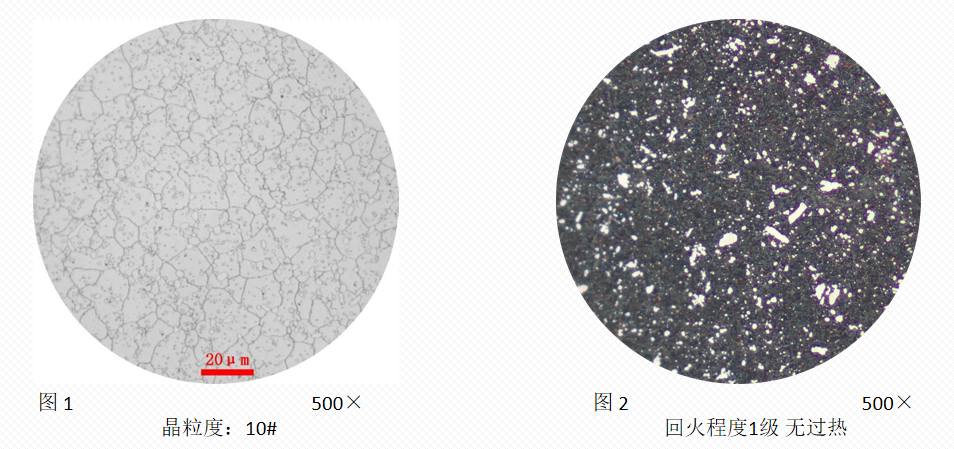
M7晶粒度、回火組織:∅8mm 使用 1190℃ 淬火 + 560℃*2h*3次
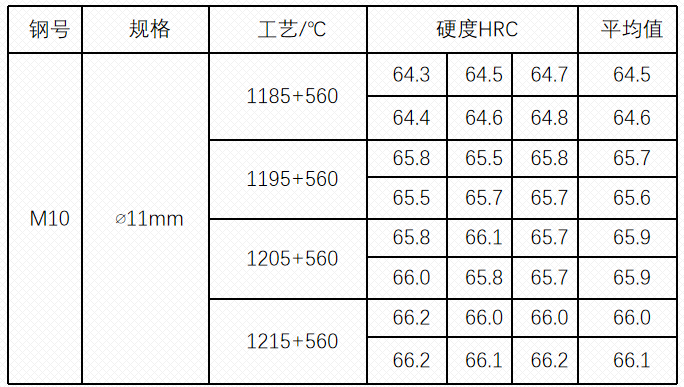
四、淬火溫度-硬度曲線
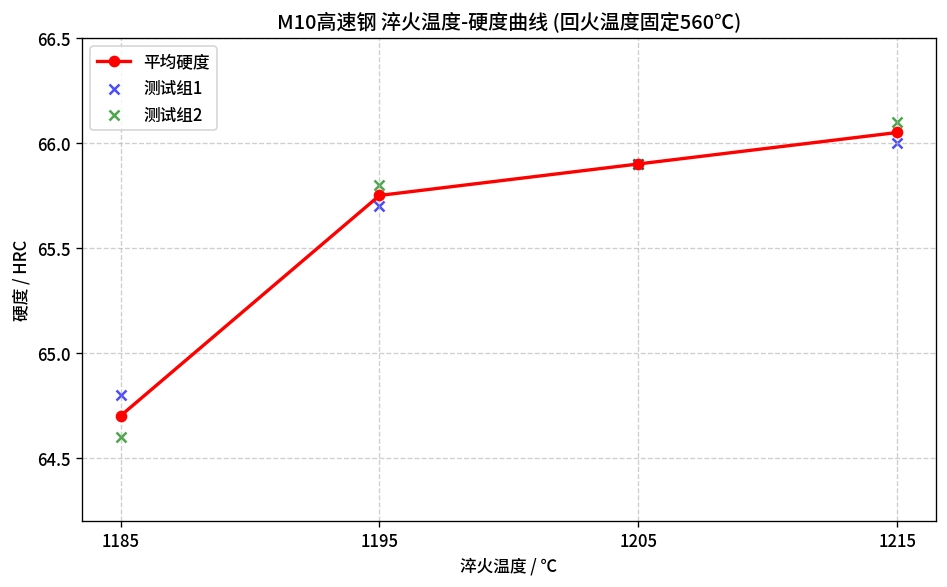
M10熱處理使用560℃*2h*3次,硬度值及曲線如下所示
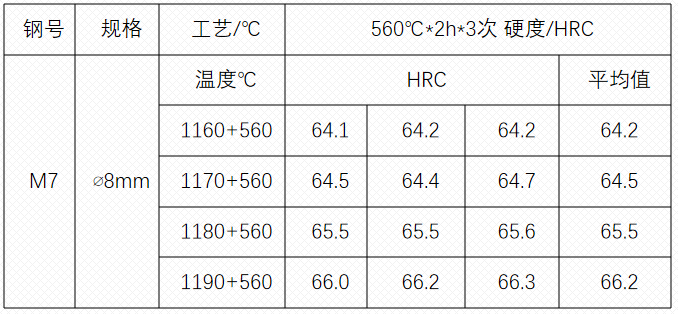
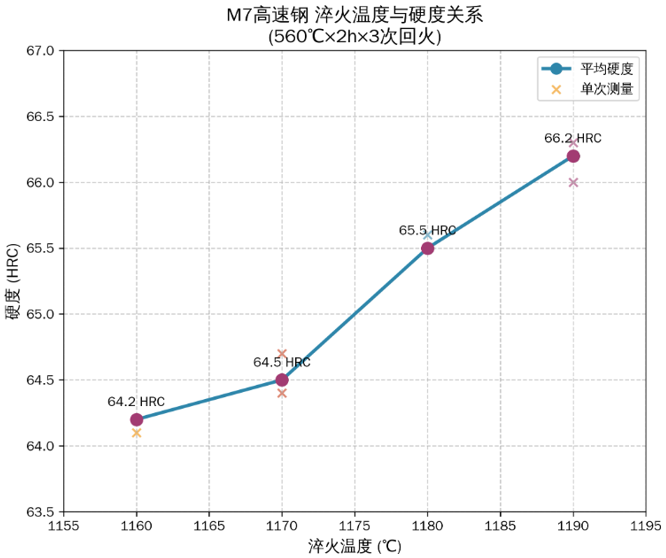
M7熱處理使用560℃*2h*3次,硬度值及曲線如下所示
五、耐磨性測試
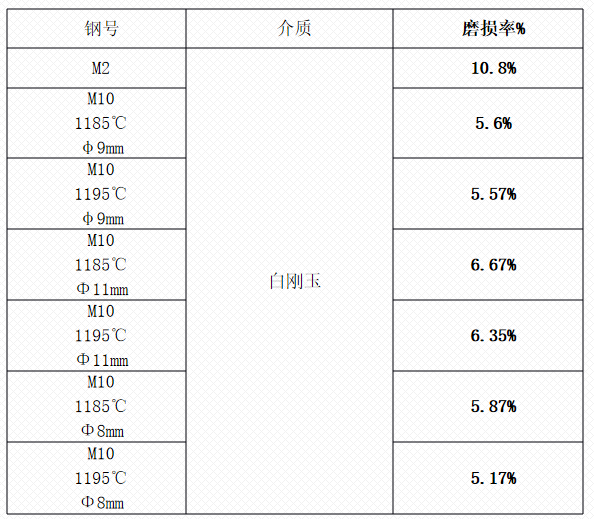
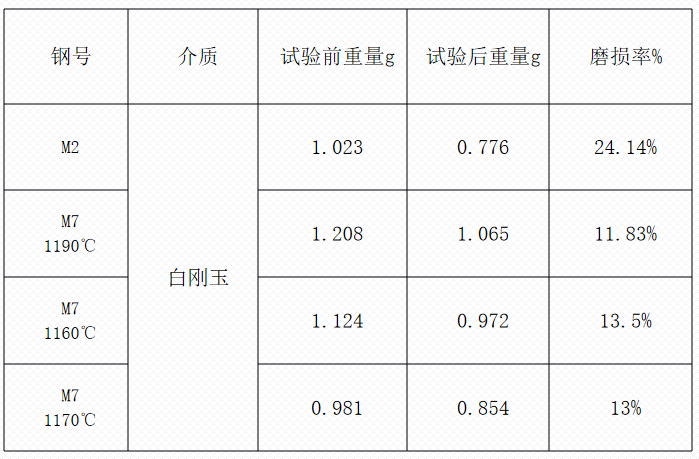
試驗方案:使用 M2、M10 對比,使用白剛玉為摩擦介質進行摩擦試驗機測試
熱處理工藝:M10 採用不同規格的材料,使用 1185℃ 與 1195℃ 分別進行淬火,560℃*2h*3次回火
試驗方案:使用 M2、M7 對比,使用白剛玉為摩擦介質進行摩擦試驗機測試
熱處理工藝:M7 採用不同規格的材料,使用 1160℃、1170℃、1190℃ 分別進行淬火,560℃*2h*3次回火
六、切削工具測試(實測案例)
6542 VS M10
基礎試驗條件
產品名稱:磨製鑽;對比材質:6542 / M10
試件材料:40Cr,硬度 28-30HRC
夾持方式:剛性夾頭;冷卻方式:全合成切削液
機床型號:VCM650;切削方式:盲孔
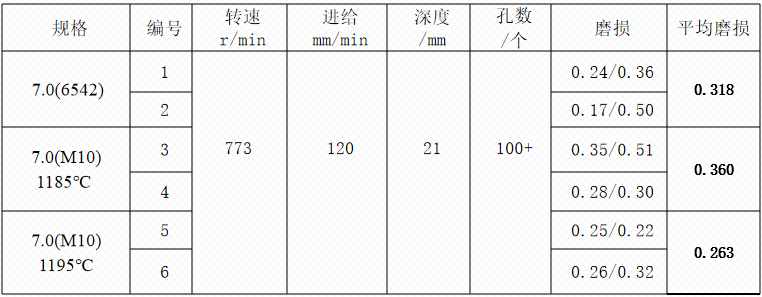
1、φ7.0鑽頭測試數據
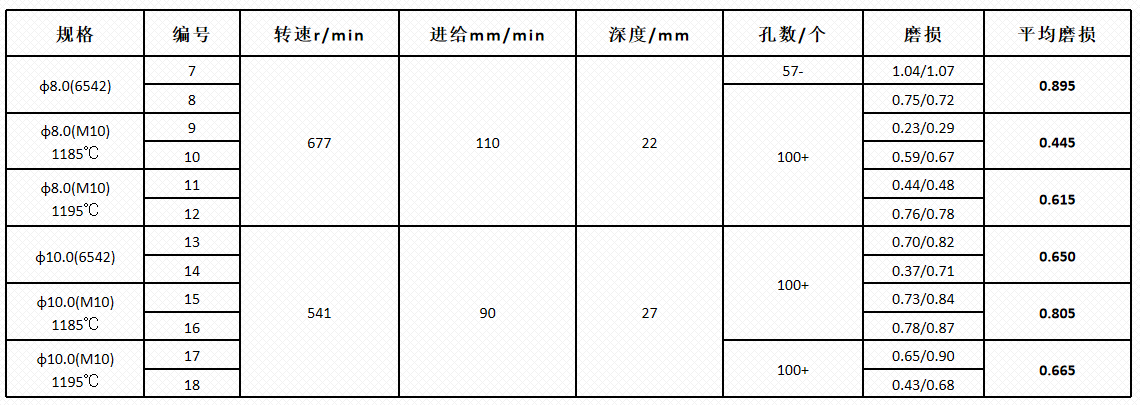
2、φ8.0、φ10.0鑽頭測試數據
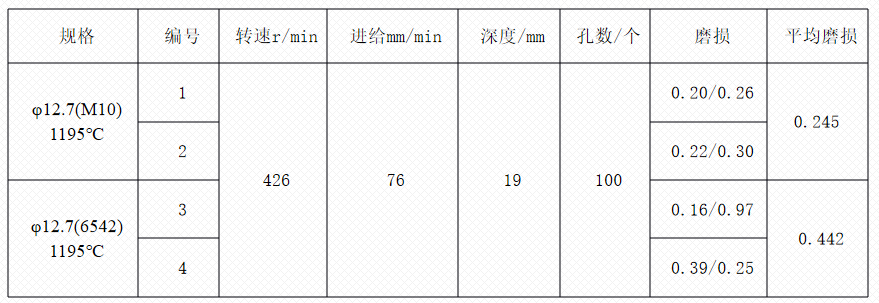
3、φ12.7鑽頭測試數據
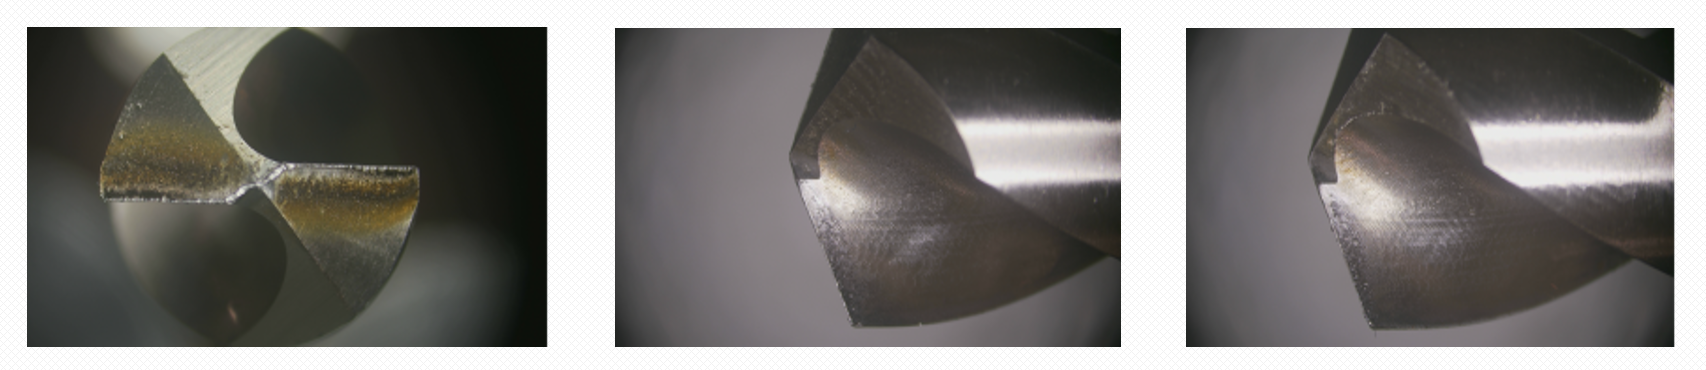
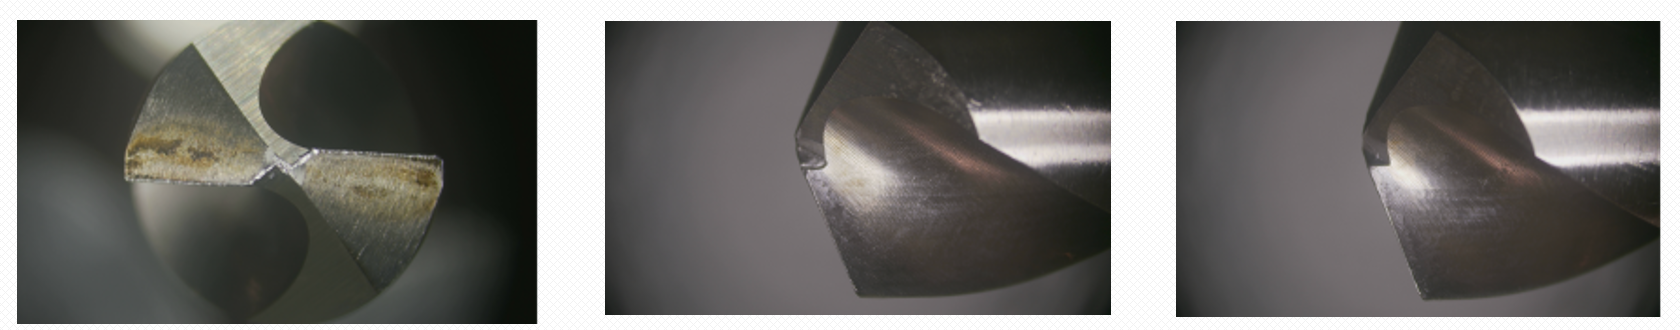
磨損圖片說明
M10磨損圖片
M2(6542)磨損圖片
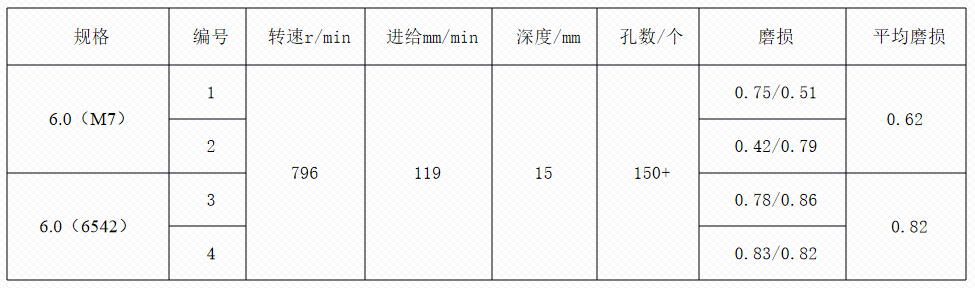
6542 VS M7
基礎試驗條件
產品名稱:磨製鑽;對比材質:6542 / M7
試件材料:40Cr,硬度 28-30HRC
夾持方式:剛性夾頭;冷卻方式:全合成切削液
機床型號:VCM650;切削方式:盲孔
1、φ6.0鑽頭測試數據
七、試驗結論
對 M10 磨製鑽分別採用 1185℃、1195℃ 淬火,統一 560℃×2h×3 次回火後進行金相、切削性能測試:
推薦熱處理工藝:1195℃ 淬火 + 560℃ 保溫 2 小時,回火 3 次
該工藝下 M10 綜合力學性能、耐磨切削性能最優,整體性能優於 M2(6542)高速鋼。
通過對 M7 磨製鑽進行切削工具測試,1190℃+560℃*2h*3次為推薦熱處理工藝,在此溫度組合下,材料的性能最優,可以超過 M2(6542)的性能。
八、W1Mo8Cr4VCo3高速鋼化學成分(對標代替鋼號 M35)
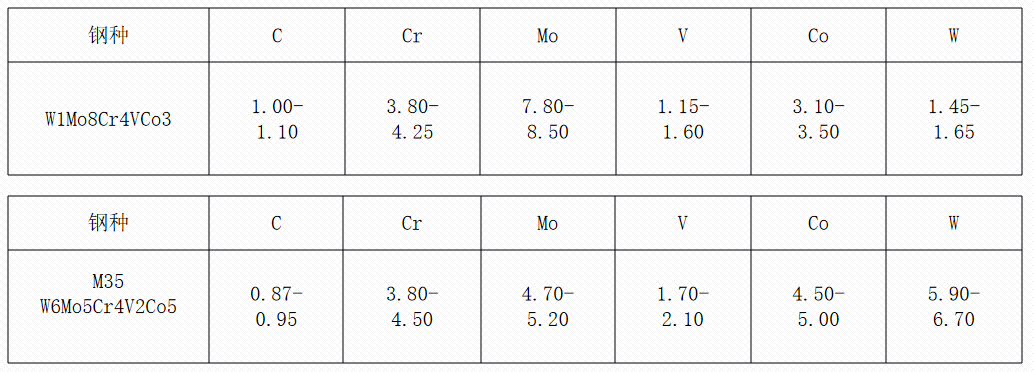
W1Mo8Cr4VCo3韌性較好,抗崩口、抗衝擊能力強;含 3% 鈷,紅硬性、高溫耐磨性好
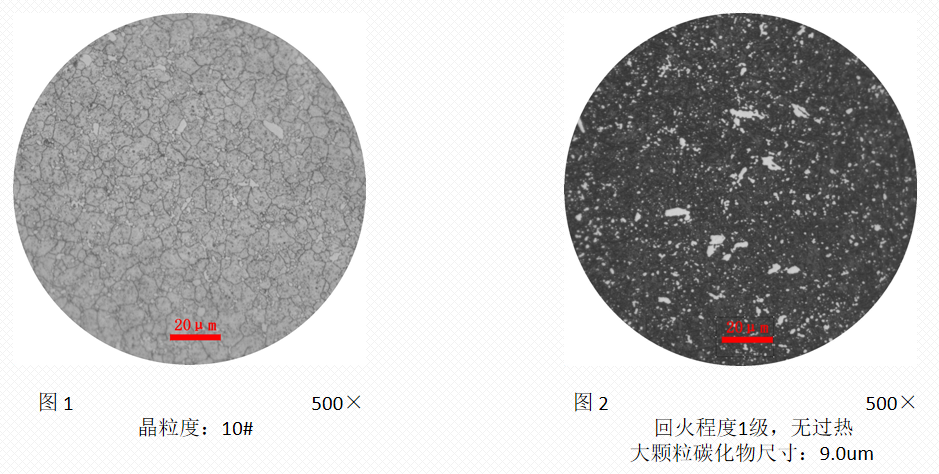
九、金相
W1Mo8Cr4VCo3晶粒度、回火組織:∅8mm 使用 1190℃ 淬火 + 560℃*2h*3次
十、淬火溫度-硬度曲線
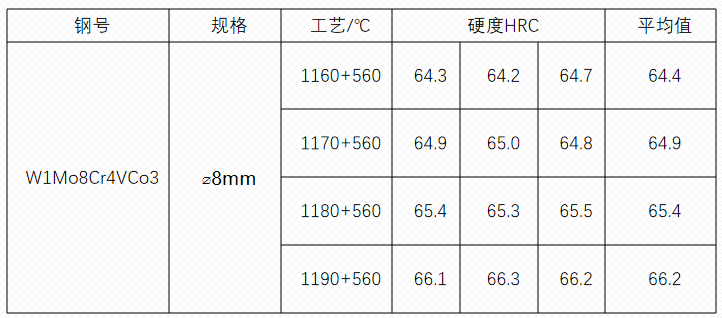
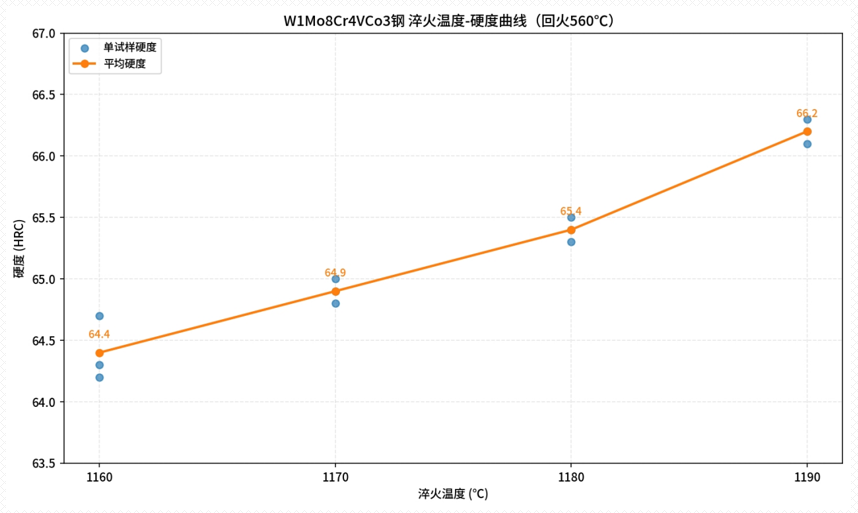
W1Mo8Cr4VCo3熱處理使用560℃*2h*3次,硬度值及曲線如下所示
十一、耐磨性測試
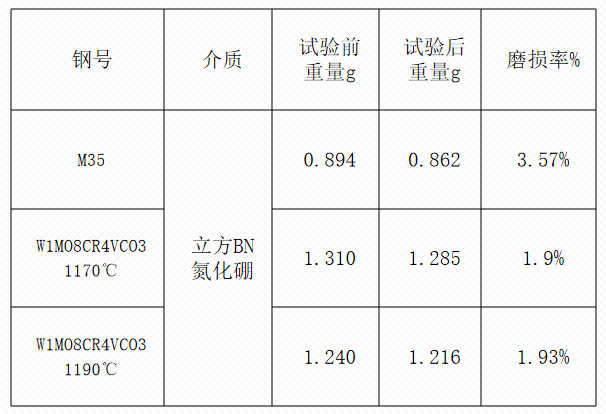
試驗方案:使用 M35、W1Mo8Cr4VCo3 對比,摩擦介質為氮化硼,耐磨性試驗參數進行對比
W1Mo8Cr4VCo3 熱處理方案使用 1170℃ 與 1190℃,使用560℃*2h*3次回火